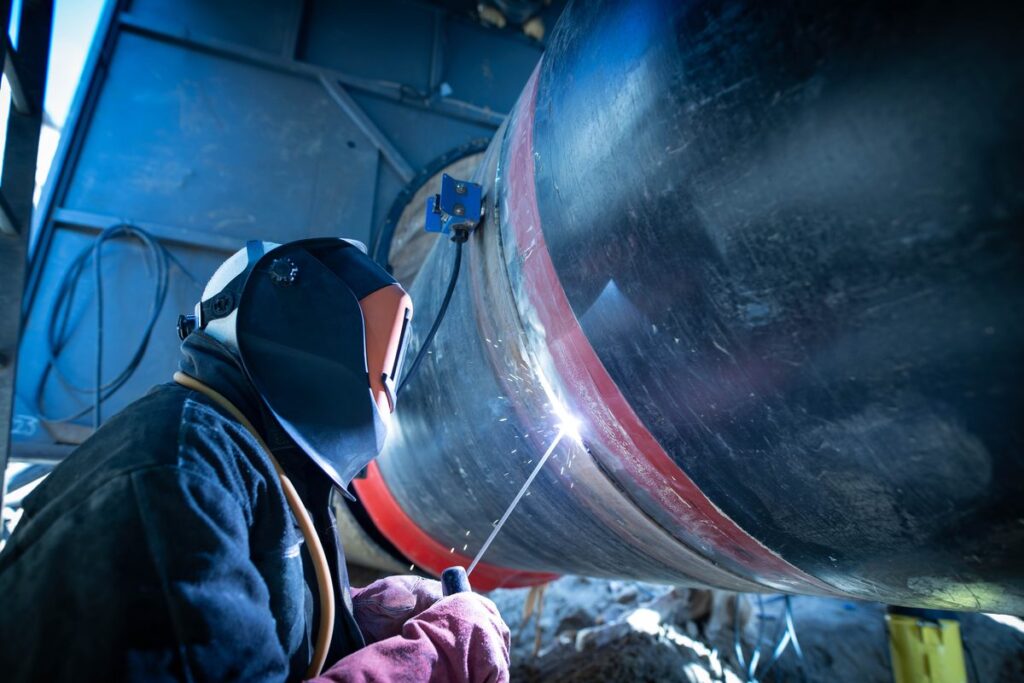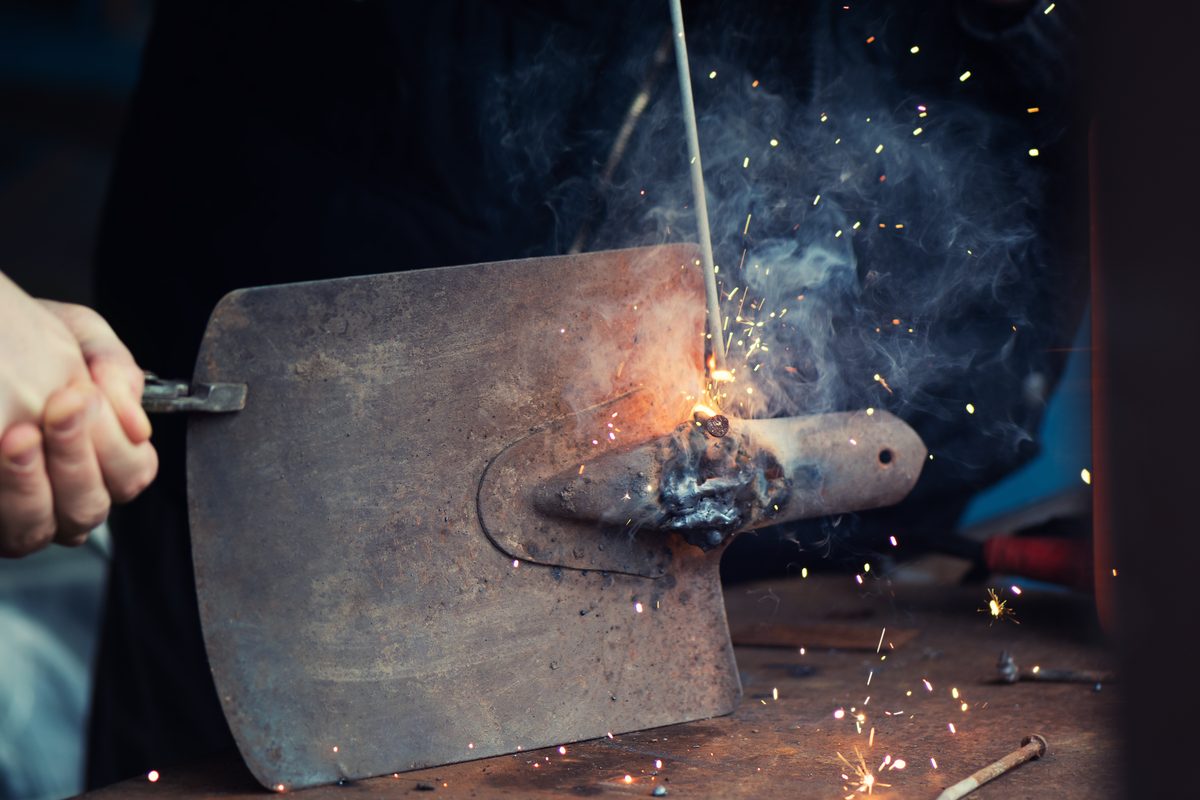
Spawanie elektrodą otuloną (MMA) wykorzystuje łuk elektryczny, który topi metal, a otulina elektrody tworzy ochronę gazową i żużlową ograniczającą utlenianie.
Początkującym często poleca się elektrody rutylowe, prowadząc je pod kątem 60–70° w kierunku do siebie i dobierając prąd orientacyjnie według zasady 30–40 A na 1 mm średnicy elektrody. Stabilna spoina wymaga utrzymania długości łuku równej średnicy rdzenia oraz obserwacji jeziorka. Odróżnienie jeziorka od żużla wymaga wprawy, dlatego naukę najlepiej zacząć od przeszkolenia i pracować z zachowaniem zasad bezpieczeństwa.
Czym jest spawanie elektrodą otuloną i jak działa?
Spawanie elektrodą, czyli MMA (Manual Metal Arc), to ręczne łączenie metali łukiem elektrycznym powstającym między elektrodą otuloną a spawanym materiałem. W normie PN-EN ISO 4063 proces ten ma numer 111.
Elektroda ma metalowy rdzeń oraz otulinę, czyli warstwę topnika. Podczas topienia otulina wytwarza gazy osłonowe, które ograniczają kontakt rozgrzanego metalu z powietrzem i zanieczyszczeniami. Tworzy też żużel spawalniczy, warstwę chroniącą stygnącą spoinę.
Łuk elektryczny jednocześnie topi rdzeń elektrody oraz brzegi materiału rodzimego. Powstaje wtedy jeziorko spawalnicze, czyli niewielka ilość płynnego metalu, która po zastygnięciu tworzy spoinę. Żużel pozostaje na jej powierzchni podczas chłodzenia, a po zakończeniu pracy trzeba go usunąć. Bez przeszkolenia i przestrzegania zasad BHP przy spawaniu nie należy wykonywać takich prac samodzielnie.
Jakie elektrody wybrać? Rodzaje i zastosowanie
Do nauki spawania elektrodą najlepiej zacząć od elektrod rutylowych: łatwo zajarzają łuk i prowadzą się spokojnie. Elektrody zasadowe stosuje się w konstrukcjach odpowiedzialnych, gdzie liczy się wysoka odporność spoiny na pękanie, a celulozowe przede wszystkim przy spawaniu rurociągów.
Elektrody rutylowe są przyjazne dla osoby uczącej się metody MMA. Dają miękki, stabilny łuk i zwykle pozwalają uzyskać gładkie lico spoiny. Mogą współpracować z określonymi spawarkami inwertorowymi i sprawdzają się podczas ćwiczeń w pozycji podolnej, pod warunkiem przeszkolenia oraz stosowania zasad BHP przy spawaniu.
Elektrody zasadowe wybiera się tam, gdzie wymagana jest wysoka jakość złącza, zwłaszcza w konstrukcjach nośnych. Zajarzenie łuku bywa trudniejsze niż przy elektrodzie rutylowej. Otulinę należy chronić przed wilgocią i przygotować zgodnie z zaleceniami producenta, ponieważ zawilgocenie może pogorszyć warunki spawania oraz jakość spoiny.
Elektrody celulozowe służą głównie do spawania rurociągów, także w pozycji pionowej z góry na dół. Nie są jednak najlepszym wyborem na pierwsze ćwiczenia bez nadzoru instruktora.
W oznaczeniach elektrod można spotkać klasyfikację rodzaju otuliny:
- C: otulina celulozowa,
- A: otulina kwaśna,
- R: otulina rutylowa,
- B: otulina zasadowa,
- RR: otulina rutylowa z grubą otuliną.
Samo oznaczenie nie zastępuje doboru elektrody do materiału, pozycji spawalniczej i wymaganej jakości złącza. Dobór parametrów spawania oraz technikę prowadzenia elektrody najlepiej przećwiczyć pod nadzorem instruktora, który oceni spoinę i zachowanie łuku.
Jak ustawić prąd spawania?
W spawaniu elektrodą prąd dobiera się orientacyjnie według zasady 30–40 A na 1 mm średnicy rdzenia elektrody. Dokładny zakres dla danej elektrody podaje producent na opakowaniu. Są to wartości startowe, które koryguje się zależnie od rodzaju elektrody, grubości materiału i pozycji spawania.
Przed wykonaniem właściwej spoiny ustaw spawarkę inwertorową na wartość z zakresu podanego przez producenta elektrody i wykonaj próbę na materiale o podobnej grubości. W pozycjach innych niż podolna, zwłaszcza podczas spawania pionowego, prąd często wymaga obniżenia, aby łatwiej kontrolować jeziorko spawalnicze.
Zacznij od środka zakresu i zmieniaj ustawienie małymi krokami. Stabilny łuk, równomierna spoina oraz żużel dający się prawidłowo usunąć wskazują, że parametry są dobrane właściwie. Podczas spawania elektrodą stosuj BHP przy spawaniu i nie wykonuj prac bez odpowiedniego przeszkolenia.
Technika prowadzenia elektrody krok po kroku
Przy spawaniu elektrodą prowadź uchwyt w kierunku do siebie, czyli techniką Drag, utrzymując elektrodę pod kątem około 60–70° do powierzchni. Taki punkt wyjścia daje dobrą widoczność jeziorka spawalniczego, małej kałuży roztopionego metalu, i ułatwia kontrolę nad kształtem spoiny. Parametry spawania trzeba jednak dostroić do elektrody, materiału i pozycji, a pracę wykonuj po przeszkoleniu, z zachowaniem BHP przy spawaniu.
Utrzymuj długość łuku elektrycznego zbliżoną do średnicy rdzenia elektrody, a nie jej otuliny. Za długi łuk powoduje rozpryski, przez co spoina robi się trudniejsza do prowadzenia. Gdy zbliżysz elektrodę za mocno, zacznie przyklejać się do materiału.
Patrz przede wszystkim na jeziorko, nie na sam koniec elektrody. Jasno-pomarańczowa strefa bezpośrednio pod łukiem to topniejąca stal, a ciemniejsza, wiśniowo-czerwona część z widocznymi wirami to roztopiony żużel spawalniczy. Utrzymuj widoczną granicę między nimi. Dzięki temu kontrolujesz wtopienie, czyli stopień połączenia spoiny z materiałem rodzimym.
Przy wykonywaniu pełnych spoin pionowych w górę można stosować technikę choinki. Elektrodę trzymaj wtedy prawie prostopadle do powierzchni lub odchyl lekko, około 5°, ku górze. Prąd zwykle obniża się względem pozycji podolnej, aby jeziorko nie spływało. Spawanie pionowe jest wyraźnie trudniejsze dla początkujących i najlepiej ćwiczyć je pod okiem instruktora.
Zalety i ograniczenia metody MMA
Spawanie elektrodą nie wymaga butli z gazem osłonowym, sprawdza się na zewnątrz i w trudnych warunkach, ale wiąże się z dużą ilością dymów, usuwaniem żużla oraz wolniejszą pracą niż metody półautomatyczne. To metoda szczególnie użyteczna przy naprawach i pracach terenowych.
Do zalet MMA należą mobilny sprzęt, często w postaci spawarki inwertorowej, oraz możliwość pracy przy wietrze, gdy osłona gazowa w MIG/MAG byłaby podatna na zakłócenia. Spawanie elektrodą otuloną bywa też stosowane przy materiałach z powierzchniową rdzą lub zabrudzeniami, choć nie zwalnia to z właściwego przygotowania miejsca spoiny. Sprzęt do tej metody zwykle jest tańszy niż rozbudowane zestawy półautomatyczne.
Łuk elektryczny i otulina elektrody generują dymy oraz opary, dlatego dobra wentylacja stanowiska i BHP przy spawaniu są konieczne. Praca trwa dłużej, ponieważ elektrody trzeba regularnie wymieniać, a po każdym ściegu usuwać żużel spawalniczy przed oceną lub wykonaniem kolejnej warstwy spoiny. W porównaniu z MIG/MAG metoda MMA jest zwykle wolniejsza, zwłaszcza przy długich, powtarzalnych spoinach.
Metodą MMA można spawać m.in. stal węglową, stal nierdzewną, żeliwo, stopy niklu oraz stopy miedzi. Decyduje o tym dobór elektrody do materiału: elektroda rutylowa, zasadowa czy celulozowa nie jest rozwiązaniem uniwersalnym, a jej rdzeń i otulina muszą odpowiadać metalowi rodzimemu oraz warunkom wykonania spoiny. Dobór elektrody, ustawienie parametrów spawania i pracę w różnych pozycjach najlepiej ćwiczyć pod nadzorem instruktora.
FAQ
Jak prowadzić elektrodę przy spawaniu?
Elektrodę prowadzi się w kierunku do siebie, techniką Drag, pod kątem 60–70° do powierzchni. Długość łuku powinna być równa średnicy rdzenia elektrody; kluczowe jest obserwowanie jeziorka spawalniczego i utrzymywanie stałej prędkości prowadzenia.
Czy spawanie elektrodą jest trudne?
Spawanie elektrodą wymaga praktyki, lecz elektrody rutylowe są stosunkowo łatwe dla początkujących dzięki łatwemu zajarzeniu i miękkiemu łukowi, który wybacza drobne błędy. Najtrudniejsze jest utrzymanie stałej długości łuku oraz obserwacja jeziorka spawalniczego, a szkolenie wyraźnie skraca naukę.
Na jakim prądzie spawać elektrodą?
Orientacyjnie 30–40 A na 1 mm średnicy rdzenia elektrody, a dokładny zakres podaje producent na opakowaniu. Początkujący powinni zacząć od środka zakresu i dostrajać ustawienie małymi krokami.
Jakie pozycje spawania są możliwe metodą MMA?
Metodą MMA można spawać we wszystkich pozycjach: podolnej (PA), nabocznej (PB), naściennej (PC), okapowej (PD), pułapowej (PE), pionowo z dołu do góry (PF, PH) oraz z góry na dół (PG, PJ). Pozycje pionowe i pułapowe wymagają obniżenia prądu i są trudniejsze dla początkujących.