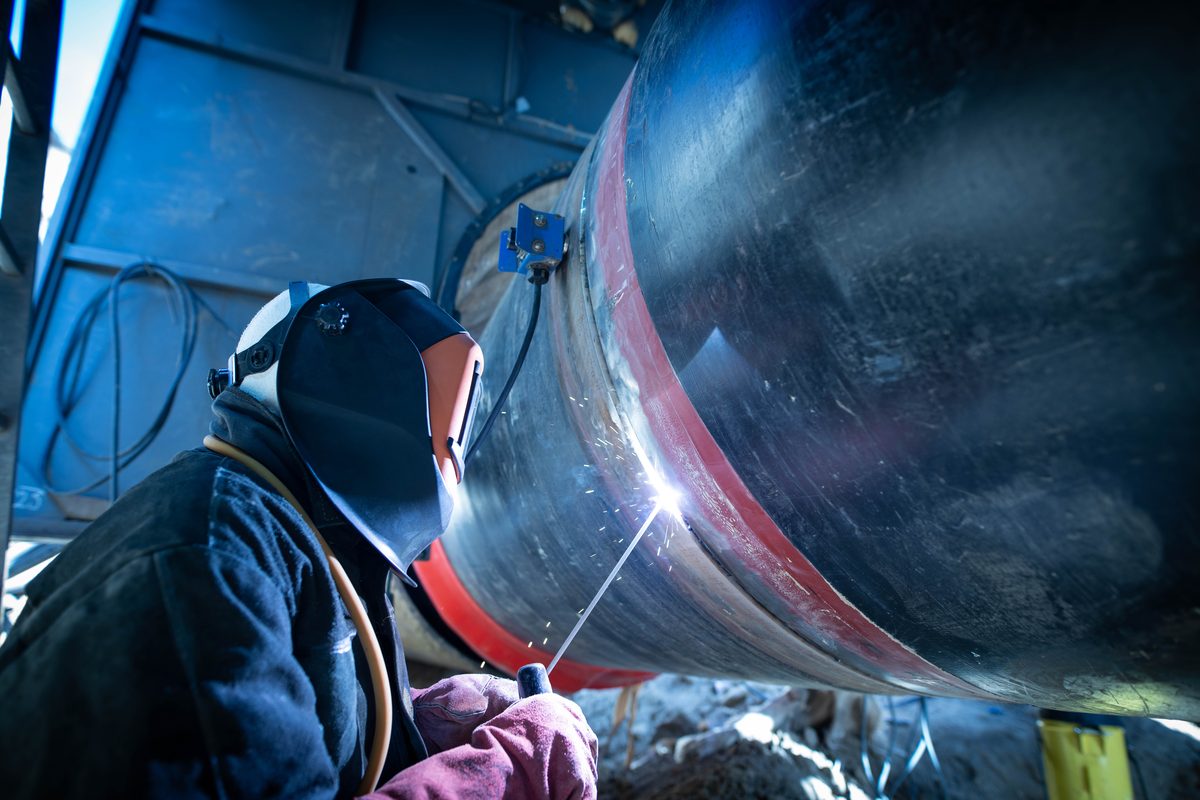
Pozycje spawania są znormalizowanymi ustawieniami względem spoiny, określonymi w normie PN-EN ISO 6947:2020-03 dla powtarzalności procesu i jakości połączeń. Norma wyróżnia 10 podstawowych pozycji od PA do PK, obejmujących blachy i rury w różnych konfiguracjach przestrzennych. Najłatwiejsza jest pozycja PA, w której grawitacja pomaga spawaczowi. Najwięcej wprawy wymagają pozycje H-L045 i J-L045, czyli spawanie rury nachylonej pod kątem 45°.
Czym są pozycje spawania i dlaczego są znormalizowane?
Pozycje spawania to ustandaryzowane ustawienia spawacza względem spoiny, określone normą PN-EN ISO 6947:2020-03, które pomagają zapewnić powtarzalność procesu i jakość połączeń. Obejmują położenie spoiny względem płaszczyzny poziomej, orientację osi spoiny oraz kierunek spawania.
Pozycja określa ustawienie spawacza, detalu i narzędzia podczas pracy, a tym samym warunki prowadzenia jeziorka spawalniczego. Ma znaczenie niezależnie od wybranej metody spawania.
Norma PN-EN ISO 6947:2020-03 porządkuje oznaczenia literowe pozycji stosowane w Europie. Dzięki temu położenia spawalnicze są rozumiane tak samo w dokumentacji, podczas szkolenia i przy ocenie próbki egzaminacyjnej. Ujednolicenie oznaczeń ułatwia również określanie zakresu uprawnień spawalniczych oraz danych wpisywanych do certyfikatu spawacza.
Pozycja wpływa na jakość, estetykę i trwałość spoiny, ponieważ grawitacja zmienia zachowanie ciekłego metalu. W trudniejszych położeniach kontrola jeziorka wymaga precyzyjnego prowadzenia elektrody i właściwego kąta jej ustawienia; w przeciwnym razie rośnie ryzyko nierównej spoiny, podtopień i innych wad. W dalszej części omówiono 10 podstawowych pozycji wraz z ich oznaczeniami.
10 podstawowych pozycji spawania według normy ISO 6947
Norma ISO 6947 definiuje 10 podstawowych pozycji spawania oznaczonych symbolami PA do PK, obejmujących spawanie blach i rur w różnych konfiguracjach przestrzennych. Symbol określa ułożenie złącza oraz, w pozycjach pionowych i rurowych, kierunek wykonywania spoiny.
- PA, pozycja podolna: spoinę wykonuje się od góry na poziomo ułożonym elemencie. Dotyczy przede wszystkim spoin czołowych i pachwinowych.
- PB, pozycja naboczna: stosowana głównie przy spoinach pachwinowych, gdy jedna powierzchnia jest pionowa, a druga pozioma. Spoina biegnie poziomo przy pionowej ściance.
- PC, pozycja naścienna: spoinę czołową wykonuje się na pionowej płaszczyźnie, prowadząc ją poziomo.
- PD, pozycja okapowa: dotyczy spoin pachwinowych wykonywanych od spodu złącza. Spawacz pracuje pod elementem, a jeziorko spawalnicze znajduje się nad nim.
- PE, pozycja pułapowa: spoina czołowa jest wykonywana od dołu przy elemencie znajdującym się nad głową spawacza.
- PF, pozycja pionowa z dołu do góry: spoina przebiega pionowo, a jej wykonywanie prowadzi się ku górze.
- PG, pozycja pionowa z góry do dołu: spoina również przebiega pionowo, lecz kierunek spawania jest skierowany ku dołowi.
- PH, rura nieruchoma z osią poziomą, kierunek spawania ku górze: rura nie jest obracana, a spoina jest wykonywana po obwodzie od dołu ku górze.
- PJ, pozycja rurowa, kierunek spawania ku dołowi: geometria złącza jest taka jak w pozycji PH, ale spawanie prowadzi się od góry ku dołowi.
- PK, pozycja rurowa do spawania orbitalnego: uchwyt lub głowica obiega nieruchomą rurę, więc w trakcie jednej spoiny zmienia się jej ułożenie przestrzenne.
PF i PG opisują spawanie pionowe, natomiast PH, PJ i PK odnoszą się do rur. W praktyce kwalifikacje spawalnicze oraz próbka egzaminacyjna mogą wskazywać wymaganą pozycję, dlatego oznaczenie należy odczytywać razem z dokumentacją szkolenia lub egzaminu. Spawanie w pozycjach wymuszonych wymaga przeszkolenia, właściwych środków ochrony indywidualnej i nadzoru nad warunkami pracy.
Które pozycje spawania są najłatwiejsze i najtrudniejsze w kwalifikacjach spawalniczych?
Wśród pozycji spawania najłatwiejsza jest zwykle PA, czyli pozycja podolna. Za najtrudniejsze uchodzą H-L045 i J-L045, czyli pozycje rury o osi nachylonej pod kątem 45°, które wymagają stałej kontroli płynnego metalu.
W pozycji PA grawitacja sprzyja spawaczowi, a jeziorko spawalnicze pozostaje na materiale zamiast spływać na bok lub w dół. Łatwiej też obserwować spoinę i utrzymać właściwe położenie elektrody. To pozycja podstawowa; pozostałe ustawienia wymagają większej kontroli nad kierunkiem spawania oraz jeziorkiem.
H-L045 i J-L045 są trudniejsze, ponieważ podczas prowadzenia spoiny wokół rury zmieniają się orientacja osi spoiny i położenie jeziorka. Rura pozostaje nachylona pod kątem 45°, dlatego spawacz musi na bieżąco dostosowywać ułożenie ręki, prowadzenie elektrody i parametry do wybranej metody spawania. Wymagająca jest także pozycja pułapowa PE, lecz H-L045 oraz J-L045 łączą pracę przy zmiennej geometrii rury z kontrolą jeziorka w kolejnych odcinkach obwodu.
W pracy warsztatowej często stosuje się PA, PF i PC. Trudniejsze pozycje są istotne przy spawaniu rur oraz konstrukcji stalowych i mogą wpływać na zakres uprawnień spawalniczych potwierdzany dla danej próbki egzaminacyjnej.
Dopuszczalne odchyłki kątowe w pozycjach spawania
Norma ISO 6947 rozróżnia odchyłki przy egzaminie i w produkcji. Przy wykonywaniu próbki egzaminacyjnej pozycja nie może odbiegać od pozycji głównej o więcej niż ±5° nachylenia i ±10° obrotu. W spawaniu produkcyjnym zakresy są szersze i norma podaje je osobno dla każdej pozycji, na przykład dla spoiny czołowej w PA to ±15° nachylenia i ±30° obrotu.
W praktyce przy spawaniu produkcyjnym w pozycji PA detal może zostać odchylony w granicach tych zakresów bez zmiany oznaczenia pozycji. Ułatwia to dostęp do złącza oraz prowadzenie elektrody lub uchwytu. Po przekroczeniu dopuszczalnych wartości pozycję należy ocenić ponownie zgodnie z orientacją spoiny i kryteriami normy ISO 6947.
Zakresy te decydują, czy uprawnienia zdobyte na egzaminie obejmują rzeczywiste położenie spoiny w pracy.
Które pozycje spawania są sprawdzane na egzaminie spawalniczym?
Pozycję egzaminacyjną dobiera się do metody, rodzaju złącza i planowanego zakresu uprawnień. Przy blachach często wybiera się PF, czyli spawanie pionowe z dołu do góry. Na kursach Akademii Spawania dotyczących rur próbkę wykonuje się zwykle w pozycji H-L045 lub PH, chyba że uczestnik wskaże inną. Opanowanie tych pozycji potwierdza umiejętność pracy w wymagających warunkach i może kwalifikować do szerszego zakresu pozycji.
W pozycji PF ocenia się prowadzenie spoiny w pionie, kontrolę jeziorka spawalniczego i zachowanie właściwego kierunku spawania. Przy rurach sprawdzana jest praca w zmiennym położeniu elektrody lub uchwytu, ponieważ podczas wykonywania złącza zmienia się orientacja osi spoiny. Inne pozycje mogą pojawić się na egzaminie zależnie od metody spawania, rodzaju złącza oraz planowanego zakresu uprawnień spawalniczych.
Egzamin wykonany w trudniejszej pozycji może rozszerzać zakres kwalifikacji spawalniczych, jednak dokładne zależności wynikają z zasad kwalifikowania dla danej metody i rodzaju złącza. Przykładowo PF może obejmować również określone pozycje spawania blach, a egzamin rurowy w H-L045 może kwalifikować do pracy w innych pozycjach rurowych. Ostateczny zakres potwierdzają dokumentacja egzaminacyjna i certyfikat spawacza.
Akademia Spawania prowadzi kursy przygotowujące do egzaminów metodami TIG, MIG/MAG i MMA, obejmujące ćwiczenia wykonywania próbki egzaminacyjnej pod nadzorem instruktora. Wybór pozycji zależy od planowanej specjalizacji: inne przygotowanie jest potrzebne przy spawaniu blach w warsztacie, a inne przy pracy przy rurociągach lub montażu w terenie.
FAQ
Jakie są symbole pozycji spawania według normy ISO 6947?
Norma ISO 6947 definiuje 10 symboli: PA (podolna), PB (naboczna), PC (naścienna), PD (okapowa), PE (pułapowa), PF (pionowa w górę), PG (pionowa w dół), PH (rura w górę), PJ (rura w dół) oraz PK (spawanie orbitalne). Wybrane symbole mają odpowiedniki w systemie AWS, obejmującym oznaczenia 1G–6G.
Czym różnią się oznaczenia ISO od oznaczeń AWS/ASME dla pozycji spawania?
ISO używa symboli literowych, takich jak PA–PK, natomiast AWS/ASME stosuje oznaczenia numeryczne 1G–6G. Oba systemy porównują wybrane pozycje geometryczne, ale ISO jest standardem międzynarodowym, a AWS amerykańskim. Znajomość obu ułatwia pracę w projektach międzynarodowych.
Czy spawanie w pozycji PG (pionowa w dół) nadaje się do wszystkich metod spawania?
Przy spawaniu MMA w pozycji PG dobór elektrody powinien wynikać z instrukcji technologicznej, ponieważ płynny metal łatwo spływa. W PG można stosować elektrody celulozowe przeznaczone do spawania pionowo w dół, a metody TIG i MIG/MAG umożliwiają kontrolę łuku.
Jakie są wymagania bezpieczeństwa przy spawaniu w pozycjach PD i PE?
Pozycje PD i PE wymagają szczególnej ochrony przed iskrami oraz odpryskami spadającymi na spawacza: konieczne są rękawice spawalnicze, fartuch skórzany, osłona twarzy i kołnierz chroniący kark. Spawanie nad głową zwiększa ryzyko oparzeń i wymaga dobrej wentylacji, ponieważ dymy unoszą się w stronę spawacza.
Co to jest pozycja PK (spawanie orbitalne)?
PK to pozycja rurowa do spawania orbitalnego, w której głowica obiega nieruchome złącze. Takie spawanie wykonuje się zwykle urządzeniami zmechanizowanymi, co ogranicza wpływ błędów ludzkich i daje powtarzalne spoiny, dlatego jest stosowane w aparaturze wysokociśnieniowej oraz w przemyśle spożywczym.