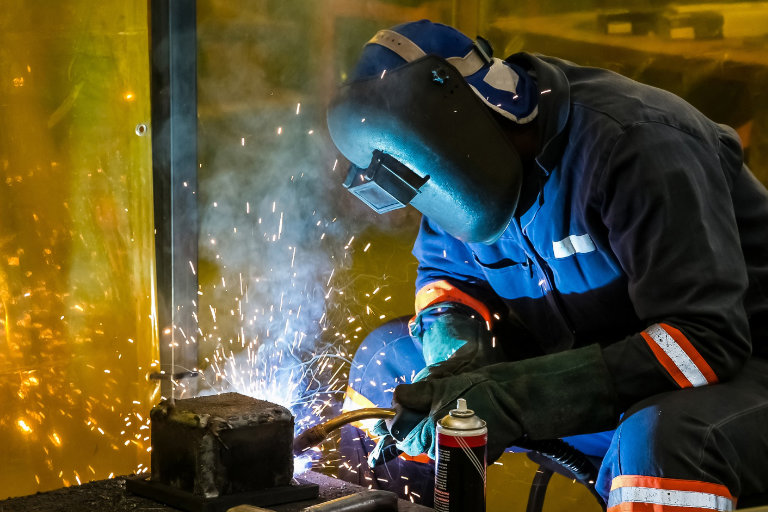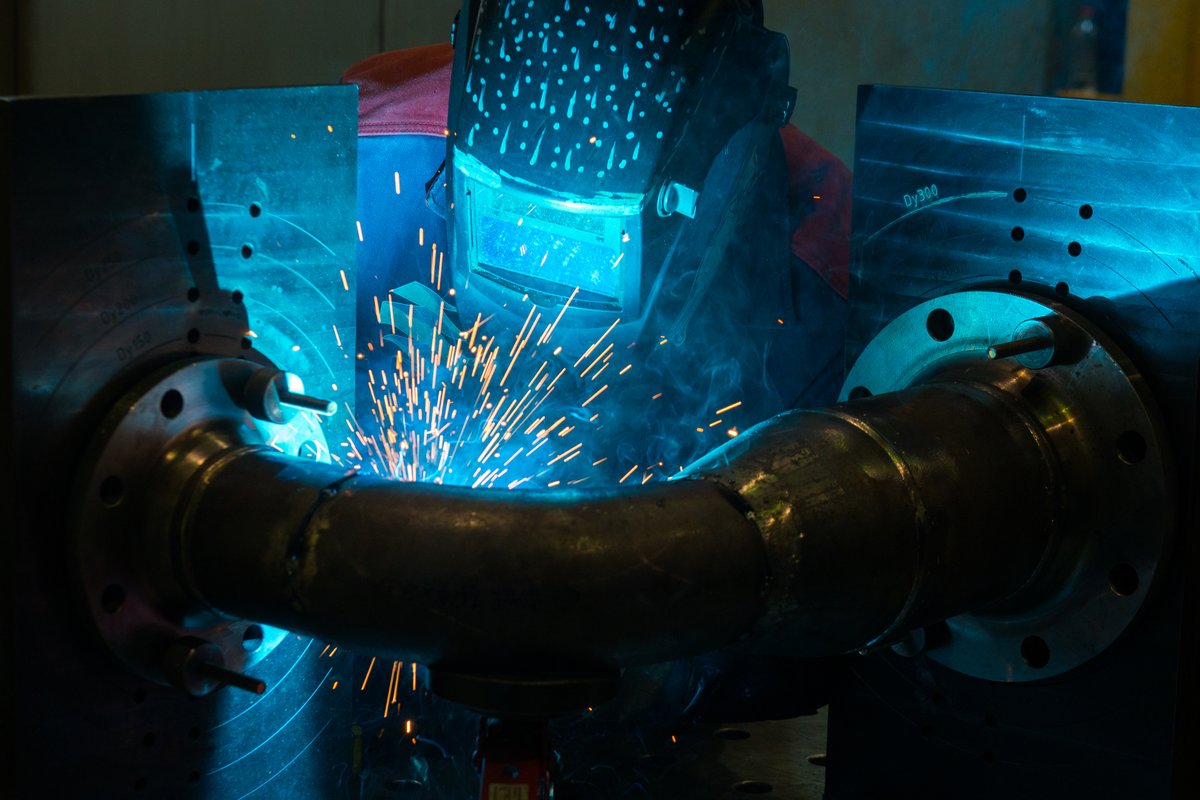
Podstawowe ustawienie migomatu wymaga dopasowania napięcia, prędkości podawania drutu i przepływu gazu. Napięcie należy zwiększać wraz z grubością materiału, zwykle w zakresie 16-26 V, a przepływ gazu obliczać, mnożąc średnicę drutu przez 10 l/min. Aluminium spawa się w osłonie czystego argonu. Parametry zawsze trzeba dostosować do rodzaju i grubości spawanego materiału.
Napięcie i prędkość drutu dla różnych grubości
W migomacie napięcie spawania rośnie wraz z grubością materiału: dla 1-2 mm przyjmuje się 16-18 V, dla 3-4 mm 19-22 V, a dla 5-8 mm 22-26 V. Równolegle ustawiasz prędkość podawania drutu: odpowiednio 3-5, 5-7 i 7-10 m/min, ponieważ oba parametry wzajemnie się warunkują.
Poniższe zakresy traktuj jako punkt wyjścia do ustawienia urządzenia. Konkretny migomat, drut spawalniczy i warunki pracy mogą wymagać korekty pod okiem instruktora.
| Grubość materiału | Napięcie łuku | Prędkość podawania drutu |
|---|---|---|
| 1-2 mm | 16-18 V | 3-5 m/min |
| 3-4 mm | 19-22 V | 5-7 m/min |
| 5-8 mm | 22-26 V | 7-10 m/min |
Za niskie napięcie łuku zwykle daje niestabilny proces i nadmierny rozprysk. Zbyt wysokie zmniejsza głębokość wtopienia oraz sprzyja porowatości, podtopieniom i nadmiernym odpryskom. Zacznij od wartości środkowej dla danej grubości, a potem koryguj ustawienia, obserwując zachowanie łuku; taką regulację najlepiej ćwiczyć pod nadzorem instruktora, na przykład na kursie spawania MAG 135.
Natężenie prądu: zasada 50 A na milimetr grubości
W migomacie natężenie prądu można wstępnie oszacować, mnożąc grubość blachy w milimetrach przez 50. Dla blachy 3 mm będzie to około 150 A, a dla 5 mm około 250 A. To praktyczna reguła startowa, którą koryguje się zależnie od urządzenia, materiału i warunków pracy.
W migomacie synergicznym prędkość podawania drutu oraz natężenie prądu dobierają się automatycznie do ustawionego napięcia spawania. W starszym półautomacie MIG lub MAG bez synergii należy korygować prędkość podawania drutu i obserwować amperomierz, aby zbliżyć się do docelowego natężenia. Parametry ustawiaj podczas szkolenia, z zachowaniem zasad bezpiecznej pracy z uchwytem spawalniczym i gazem osłonowym.
Gaz osłonowy i przepływ: C25, argon czy mieszanka
Przy ustawianiu migomatu stal konstrukcyjną spawa się zwykle gazem C25, aluminium czystym argonem, a nierdzewkę mieszanką M12. Przepływ gazu osłonowego można wstępnie wyliczyć jako średnicę drutu w milimetrach × 10 l/min.
Gaz osłonowy zabezpiecza jeziorko spawalnicze przed dostępem powietrza, dlatego jego rodzaj dobiera się do materiału i drutu spawalniczego. Szerzej o tym, jak dobrać gaz osłonowy.
- Stal konstrukcyjna: C25, czyli mieszanka około 75-80% argonu i 20-25% CO2, stosowana przy spawaniu metodą MAG (różnice opisuje wpis o tym, czym różni się spawanie MIG od MAG).
- Aluminium: czysty argon 100%. CO2 nie stosuje się do spawania aluminium.
- Stal nierdzewna: M12, czyli mieszanka 98% argonu i 2% CO2. Gaz należy dobrać do rodzaju stali nierdzewnej oraz użytego drutu spawalniczego.
Przepływ ustawiasz na reduktorze. Dla drutu 1,0 mm wzór daje 10 l/min, choć w większości zastosowań stosuje się zwykle 12-18 l/min. Zbyt niski przepływ może nie zapewnić osłony spoiny, a zbyt wysoki zwiększa zużycie gazu i może powodować turbulencje przy dyszy. Parametry koryguj podczas szkolenia i pod nadzorem instruktora, z zachowaniem zasad bezpieczeństwa.
Średnica i typ drutu spawalniczego dla różnych materiałów
W migomacie drut spawalniczy dobierasz do materiału: ER70S-6 dla stali konstrukcyjnej, ER308L dla nierdzewki, AlMg5 dla aluminium, zwykle w średnicach 0,8-1,2 mm zależnie od grubości blachy. Niewłaściwy gatunek może obniżyć trwałość spoiny, zwiększyć ryzyko pęknięć lub pogorszyć odporność na korozję.
Przyjmij jako punkt wyjścia następujące zestawienia:
- Stal konstrukcyjna: drut ER70S-3 lub ER70S-6. Drugi z nich często sprawdza się przy materiale, na którym pozostały niewielkie ślady rdzy lub zanieczyszczeń.
- Stal nierdzewna: ER308L do popularnych gatunków nierdzewki albo ER316L, gdy materiał wymaga podwyższonej odporności korozyjnej.
- Aluminium: AlMg5, oznaczany też jako ER5356, do stopów serii 5xxx; AlSi5, czyli ER4043, do części pozostałych stopów aluminium.
Średnicę dobiera się przede wszystkim do grubości spawanego materiału: 0,8 mm pasuje zwykle do blach o grubości 1-2 mm, a 1,0 mm do grubszych materiałów. To wytyczne ogólne, które trzeba skorygować pod konkretny półautomat MIG/MAG, ustawienia podajnika drutu i wykonywane złącze.
Aluminium spawa się metodą MIG, czego uczy kurs spawania MIG 131 aluminium. Cieńszy drut daje lepszą kontrolę nad jeziorkiem na cienkiej blasze. Grubszy pozwala szybciej spawać materiały masywniejsze, ale wymaga właściwego ustawienia urządzenia i pracy pod okiem instruktora, zwłaszcza na etapie nauki.
FAQ
Ile amperów na 1 mm blachy w migomacie?
Jako punkt wyjścia przyjmuje się około 50 A na każdy milimetr grubości blachy. Dla blachy 3 mm będzie to około 150 A, a dla 5 mm około 250 A; w migomatach synergicznych natężenie jest często dobierane automatycznie.
Jaki wolny wylot drutu (stick-out) ustawić w migomacie?
Standardowy wolny wylot drutu wynosi 10-15 mm, mierząc od końcówki prądowej do materiału. Zbyt krótki wylot może przegrzewać dyszę, a zbyt długi powoduje niestabilny łuk i słabszą penetrację.
Czym różni się technika push od pull w spawaniu MIG?
Push, czyli prowadzenie uchwytu do przodu, daje płaską i szeroką spoinę o mniejszej penetracji, dlatego stosuje się ją przy cienkich blachach. Pull, czyli prowadzenie do tyłu, zapewnia głębszą penetrację i węższe jeziorko, więc sprawdza się przy grubszych materiałach wymagających silnego wtopienia.
Kiedy używać łuku zwarciowego a kiedy natryskowego?
Łuk zwarciowy stosuje się do cienkich materiałów o grubości 1-3 mm, ponieważ pracuje przy niższym napięciu, wprowadza mniej ciepła i ogranicza odpryski. Łuk natryskowy wykorzystuje się przy materiałach powyżej 4 mm, gdy potrzebne są wyższe napięcie, większa penetracja i szybsze spawanie.