Spawanie stali nierdzewnej wymaga doboru metody: TIG sprawdza się przy precyzyjnych i estetycznych połączeniach cienkich elementów, a MIG/MAG zapewnia większą wydajność przy większych konstrukcjach. Temperatura międzyściegowa nie może przekroczyć 150°C. O jakości spoiny i trwałości połączenia decyduje także przygotowanie powierzchni przez wyszlifowanie jej do połysku oraz dokładne odtłuszczenie.
TIG czy MIG/MAG: którą metodę wybrać do stali nierdzewnej?
W spawaniu stali nierdzewnej TIG zwykle zapewnia bardzo wysoką precyzję i estetykę spoin przy cienkich elementach, a MIG/MAG daje większą wydajność przy grubszych konstrukcjach. Wybór zależy przede wszystkim od grubości materiału, oczekiwanego wyglądu lica spoiny i doświadczenia spawacza.
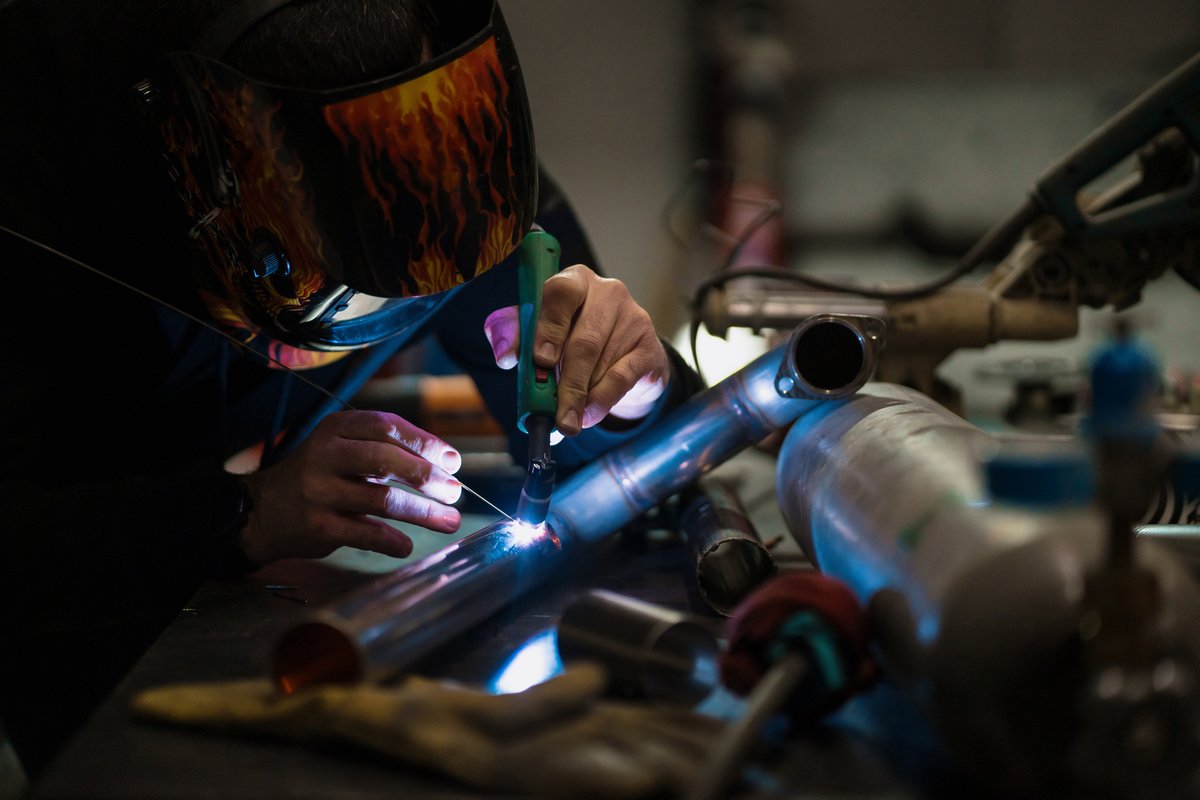
Spawanie TIG stali nierdzewnej daje pełną kontrolę nad jeziorkiem spawalniczym, ponieważ łuk prowadzi elektroda wolframowa osłonięta zwykle gazem osłonowym, najczęściej argonem. Ta metoda dobrze sprawdza się przy cienkich elementach, widocznych połączeniach, balustradach czy detalach dekoracyjnych. Spoina jest czysta, bez odprysków, a strefa wpływu ciepła pozostaje wąska. TIG pozwala też łączyć materiał rodzimy bez materiału dodatkowego, gdy konstrukcja i rodzaj złącza na to pozwalają. Ceną za ten efekt jest wolniejsze tempo pracy i większa trudność nauki.
Spawanie MIG/MAG stali nierdzewnej częściej wybiera się tam, gdzie liczy się tempo wykonania: przy grubszych konstrukcjach, zbiornikach i pracach produkcyjnych. Drut spawalniczy podawany jest mechanicznie, co ułatwia utrzymanie ciągłości spoiny i skraca czas pracy. Metoda jest zwykle prostsza do opanowania dla osoby początkującej, ale lico spoiny bywa mniej estetyczne niż po TIG-u. Mogą też pojawić się odpryski, a czyszczenie po spawaniu wymaga więcej pracy.
Dla początkującego praktyczniejszym punktem startu jest MIG/MAG, lecz TIG daje lepszy efekt wizualny i często jest wybierany do prac wymagających dużej dokładności. Oba procesy wymagają szkolenia oraz bezpiecznej pracy z gazem osłonowym i sprzętem. Przy pracach, dla których wymagane jest potwierdzenie kwalifikacji, znaczenie może mieć certyfikat spawacza, np. zgodny z wymaganiami normy EN ISO 9606. Po wykonaniu spoiny należy też zadbać o właściwe czyszczenie i pasywację stali nierdzewnej, aby ograniczyć ryzyko pogorszenia jej odporności korozyjnej.
Spawanie stali nierdzewnej metodą TIG: gaz, prąd i druty
Spawanie stali nierdzewnej metodą TIG wykorzystuje czysty argon, prąd stały o biegunowości ujemnej oraz druty ER308L lub ER316L. Proces prowadzi się elektrodą wolframową w osłonie gazu obojętnego, bez jej celowego stapiania w spoinie.
Przy stali nierdzewnej stosuje się prąd stały z biegunowością ujemną elektrody, czyli DC-. Taki układ stabilizuje łuk i ogranicza topienie elektrody wolframowej. Gazem osłonowym jest najczęściej argon (więcej o tym, jak dobrać gaz osłonowy); w niektórych zastosowaniach używa się też mieszanki argonu z helem, gdy potrzebna jest większa penetracja. Dodatek wodoru albo azotu bywa stosowany do przyspieszenia procesu, ale nie jest standardowym wyborem dla każdego połączenia.
Drut spawalniczy dobiera się do gatunku materiału rodzimego, a nie wyłącznie do wyglądu lub grubości blachy. Dla typowych stali austenitycznych, takich jak 304, stosuje się zwykle ER308L. Przy stali kwasoodpornej 316 dobiera się ER316L, a przy wymaganej wyższej odporności chemicznej druty o podwyższonej zawartości molibdenu. Niewłaściwy materiał dodatkowy może pogorszyć odporność spoiny na korozję.
Parametry ustawia się pod konkretną pracę, przede wszystkim pod grubość materiału, rodzaj złącza i pozycję spawania. Największe znaczenie mają:
- natężenie prądu: dobierane do grubości materiału; zbyt wysokie przegrzewa krawędzie i poszerza strefę wpływu ciepła;
- napięcie łuku oraz długość łuku: wpływają na stabilność prowadzenia i szerokość lica spoiny;
- prędkość spawania: zbyt wolna zwiększa ilość wprowadzanego ciepła, a zbyt szybka utrudnia prawidłowe połączenie brzegów.
Do spawania TIG stali nierdzewnej przydaje się urządzenie DC z funkcją HF i pulsem. Ułatwiają one bezkontaktowe rozpoczęcie pracy oraz kontrolę ciepła, szczególnie przy cienkich blachach.
Metoda TIG sprawdza się przy precyzyjnych połączeniach cienkich blach, spawaniu rur oraz wykonywaniu elementów, w których liczy się wygląd lica spoiny, na przykład balustrad, poręczy czy wyposażenia wnętrz. Wymaga dłuższego szkolenia i regularnej praktyki, ale przy właściwym prowadzeniu daje bardzo dobre efekty wizualne i mechaniczne. Praca przy takich połączeniach powinna odbywać się po przeszkoleniu, z zachowaniem zasad bezpieczeństwa i wymagań kwalifikacyjnych dla spawacza.
Funkcje HF i puls w spawarce TIG
Funkcja HF, czyli High Frequency, odpowiada za bezkontaktowy zapłon łuku. Elektroda wolframowa nie musi dotykać materiału, dlatego zmniejsza się ryzyko jej zanieczyszczenia i łatwiej utrzymać czyste rozpoczęcie spoiny.
Puls polega na cyklicznej zmianie natężenia prądu podczas spawania. Pozwala ograniczyć ilość ciepła wprowadzanego do materiału, zmniejsza ryzyko odkształceń i ułatwia prowadzenie spoiny na cienkich elementach. Funkcje HF i puls są dostępne w wielu nowoczesnych spawarkach TIG przeznaczonych do pracy ze stalą nierdzewną.
Spawanie stali nierdzewnej metodą MIG/MAG
W spawaniu stali nierdzewnej metodą MIG/MAG stosuje się prąd stały z biegunowością dodatnią (DC+) oraz osłonę gazową: argon z dodatkiem 2% tlenu albo 3% dwutlenku węgla. Taki układ sprzyja stabilności łuku i dobremu wtopieniu w materiał rodzimy.
W tym procesie drut spawalniczy pełni funkcję elektrody i materiału dodatkowego, a gaz osłonowy chroni jeziorko spawalnicze przed wpływem powietrza. MIG i MAG różnią się gazem: MIG wykorzystuje gaz obojętny, najczęściej argon, natomiast MAG gaz z niewielkim dodatkiem aktywnym. W metodzie MIG/MAG czysty argon nie utrzymuje stabilnego łuku, dlatego do spawania stali nierdzewnej stosuje się argon z niewielkim dodatkiem tlenu lub CO2, co stabilizuje łuk i zapewnia czystszą powierzchnię spoiny.
MIG/MAG sprawdza się przede wszystkim w pracy produkcyjnej, gdzie liczy się tempo wykonywania kolejnych połączeń. Metoda ma kilka praktycznych zalet:
- pozwala spawać szybko i utrzymywać wysoką wydajność pracy;
- jest zwykle łatwiejsza do opanowania niż spawanie TIG stali nierdzewnej, gdzie używa się elektrody wolframowej;
- dobrze nadaje się do grubszych elementów, m.in. konstrukcji, zbiorników, części produkcyjnych i blach powyżej 3 mm.
Ten proces ćwiczy się na kursie spawania MAG 135 stali nierdzewnej: 40 godzin praktyki, w trybie tygodniowym albo weekendowym. Nie jest to jednak metoda do każdego zadania. Spoina po MIG/MAG często wygląda mniej estetycznie niż po TIG i może wymagać usunięcia odprysków, a przy cienkich materiałach trudniej utrzymać pełną kontrolę nad ilością wprowadzanego ciepła. Dla osób rozpoczynających naukę oraz prac wymagających szybkiego wykonania połączeń jest to dobry wybór, jednak spawanie stali odpornej na korozję powinno być wykonywane po odpowiednim przeszkoleniu. W zależności od zakresu prac i wymagań odbiorcy mogą być potrzebne kwalifikacje potwierdzone egzaminem, np. zgodnie z normą EN ISO 9606.
Przygotowanie powierzchni przed spawaniem
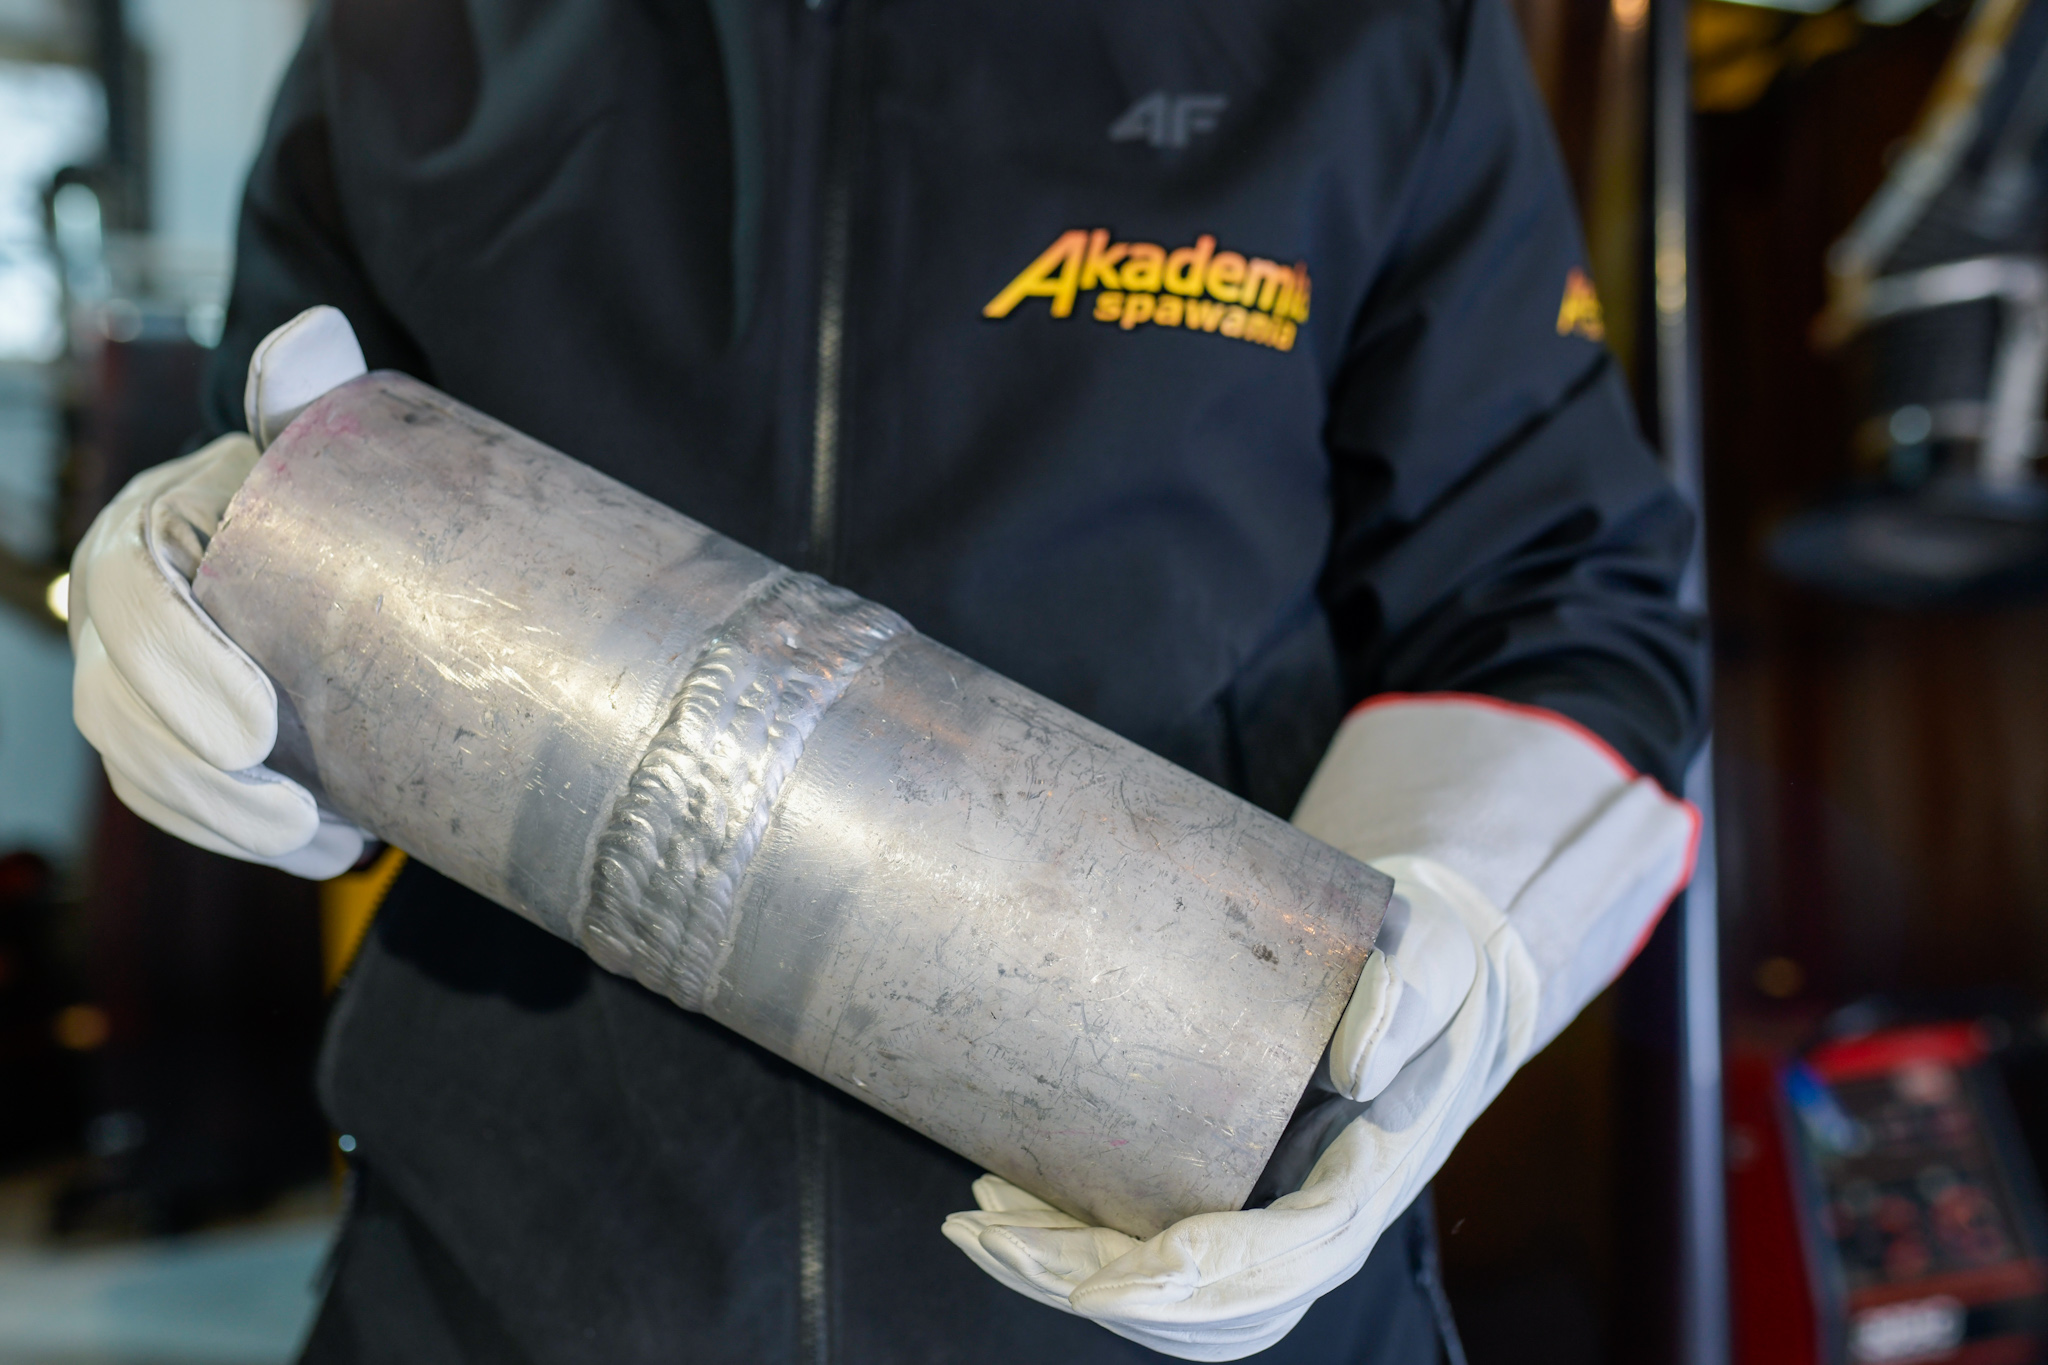
Spawanie stali nierdzewnej wymaga wyszlifowania materiału do połysku, usunięcia rdzy i olejów oraz odtłuszczenia preparatami chemicznymi przed wykonaniem spoiny. Zanieczyszczenia, takie jak rdza, smary, oleje czy tlenki, sprzyjają porom, pęknięciom i osłabieniu połączenia, a przy stali nierdzewnej mogą też obniżyć jej odporność na korozję.
Przygotowanie wykonaj kolejno:
- Oczyść mechanicznie krawędzie przeznaczone do spawania, szlifując je tarczą ścierną aż do uzyskania czystej, błyszczącej powierzchni. Nie używaj tarcz, szczotek ani innych narzędzi pracujących wcześniej ze stalą zwykłą, bo mogą przenieść cząstki żelaza na materiał rodzimy.
- Usuń rdzę, farbę, lakier i inne powłoki, jeśli znajdują się przy miejscu łączenia. Nie spalaj ich podczas spawania, ponieważ zanieczyszczają spoinę i pogarszają warunki pracy.
- Odtłuść powierzchnię acetonem, alkoholem izopropylowym albo preparatem przeznaczonym do odtłuszczania metalu. Ten etap usuwa pozostałości olejów, smarów i środków użytych podczas obróbki.
Czyść nie tylko same krawędzie, lecz także strefę wokół spoiny. Przy obu metodach zaniedbanie przygotowania szybko ujawnia się wadami spawalniczymi, a po wykonaniu złącza może utrudnić zachowanie odporności korozyjnej i prawidłową pasywację powierzchni.
Kontrola temperatury podczas spawania stali nierdzewnej
Podczas spawania stali nierdzewnej temperatura międzyściegowa nie może przekroczyć 150°C. Przekroczenie tego poziomu zwiększa ryzyko wytrącania węglików chromu w zakresie około 426-760°C, a tym samym utraty odporności korozyjnej połączenia.
Temperatura międzyściegowa to temperatura materiału bezpośrednio przed wykonaniem kolejnego ściegu. W podanym zakresie chrom może wiązać się z węglem i tworzyć węgliki na granicach ziaren. W tych miejscach zmniejsza się zawartość chromu odpowiedzialnego za odporność korozyjną, dlatego strefa wpływu ciepła staje się bardziej podatna na korozję. Ilość wprowadzanego ciepła opisuje energia liniowa spawania. Utrzymanie niskiej temperatury między ściegami skraca czas przebywania materiału w tym zakresie.
Temperaturę kontroluje się przede wszystkim przez:
- wykonywanie krótkich ściegów i robienie przerw, aby spoina oraz materiał rodzimy mogły ostygnąć;
- stosowanie chłodzenia wodnego, jeśli dopuszcza je dany gatunek stali i technologia wykonania połączenia;
- pomiar pirometrem albo kredkami termoczułymi przed ułożeniem następnego ściegu.
Kontrola temperatury jest szczególnie istotna przy spawaniu wielościegowym i grubych elementach, w których ciepło kumuluje się w materiale. Taką praktykę należy opanować podczas szkolenia pod nadzorem instruktora, zwłaszcza gdy wykonanie spoiny ma prowadzić do uzyskania kwalifikacji spawacza.
FAQ
Czy metoda MIG nadaje się do spawania stali nierdzewnej?
Tak, metoda MIG/MAG jest powszechnie stosowana do spawania stali nierdzewnej, szczególnie przy grubszych konstrukcjach i pracach produkcyjnych. Wymaga prądu stałego z dodatnią biegunowością oraz mieszanki argonu z 2% tlenu lub 3% CO2. Spoina jest zwykle mniej estetyczna niż po TIG-u, ale proces jest szybszy i łatwiejszy w nauce.
Jakie są główne metody spawania stali nierdzewnej?
Trzy główne metody to TIG, zapewniająca najwyższą precyzję i estetykę, lecz wolniejsza; MIG/MAG, oferująca większą wydajność i łatwiejszą naukę; oraz MMA elektrodą otuloną, uniwersalna, ale rzadziej stosowana do nierdzewki. Wybór zależy od grubości materiału, wymagań estetycznych i doświadczenia spawacza.
W jakim zakresie temperatury nie można spawać stali nierdzewnej?
Temperatura międzyściegowa nie może przekroczyć 150°C, aby ograniczyć długotrwałe przebywanie materiału w krytycznym zakresie 426-760°C. W tym zakresie wytrącają się węgliki chromu, co obniża odporność korozyjną stali i prowadzi do uwrażliwienia.
Czy można spawać stal nierdzewną ze stalą zwykłą?
Tak, jest to możliwe, ale wymaga zastosowania specjalnych drutów spawalniczych typu 309L (23/13L), które kompensują różnice w składzie chemicznym obu stali. Temperatura międzyściegowa nie może przekroczyć 150°C, a ilość wprowadzonego ciepła powinna być ograniczona do maksymalnie 1,5 kJ/mm.
Jaki gaz stosuje się do spawania stali nierdzewnej metodą TIG?
Najczęściej stosuje się czysty argon, który zapewnia najlepszą ochronę spoiny i stabilność łuku. Gdy potrzebna jest większa penetracja, można użyć mieszanki argonu z helem. W niektórych zastosowaniach używa się też mieszanek z dodatkiem wodoru, ale nie przy każdym gatunku stali.
Jakie druty spawalnicze stosuje się do stali nierdzewnej?
Dla typowych stali austenitycznych 304 stosuje się druty ER308L, a dla stali kwasoodpornych 316 druty ER316L. Dobór drutu musi odpowiadać gatunkowi spawanej stali.
Czy metoda MMA nadaje się do spawania stali nierdzewnej?
Metoda MMA z elektrodą otuloną może być stosowana do spawania stali nierdzewnej, lecz wybiera się ją rzadziej niż TIG lub MIG/MAG. Wymaga specjalnych elektrod do nierdzewki i daje mniej estetyczną spoinę, ale pozostaje uniwersalna oraz przydatna w warunkach terenowych. Nie jest pierwszym wyborem do precyzyjnych połączeń.